



太钢旭昇金属材料销售(九江市分公司)位于浔阳区青荷路与八里湖大道交叉口南80米澜岸云庐-八里湖数字经济产业园4幢 ,本公司专业生产 九江本地附近不锈钢绝缘垫、江西九江不锈钢环氧底漆。 公司拥有专业的设计及施工团队,可以根据客户不同需求进行设计制作产品。我们依靠先进的生产设备、专业的设计研发团队、高质量、合理的价格及完善的售后服务体系。始终坚持“诚信为本、质量保证、客户为主的原则,以合格的产品引导市场,备受广大客户的青睐。 公司始终秉承“求实、创新、诚信、的企业宗旨,竭诚为您提供的服务,期待与您结成事业上的同盟,共谋发展,共创辉煌! 服务热线:1776816550617768165506 欢迎来电咨询或到厂实地考察!

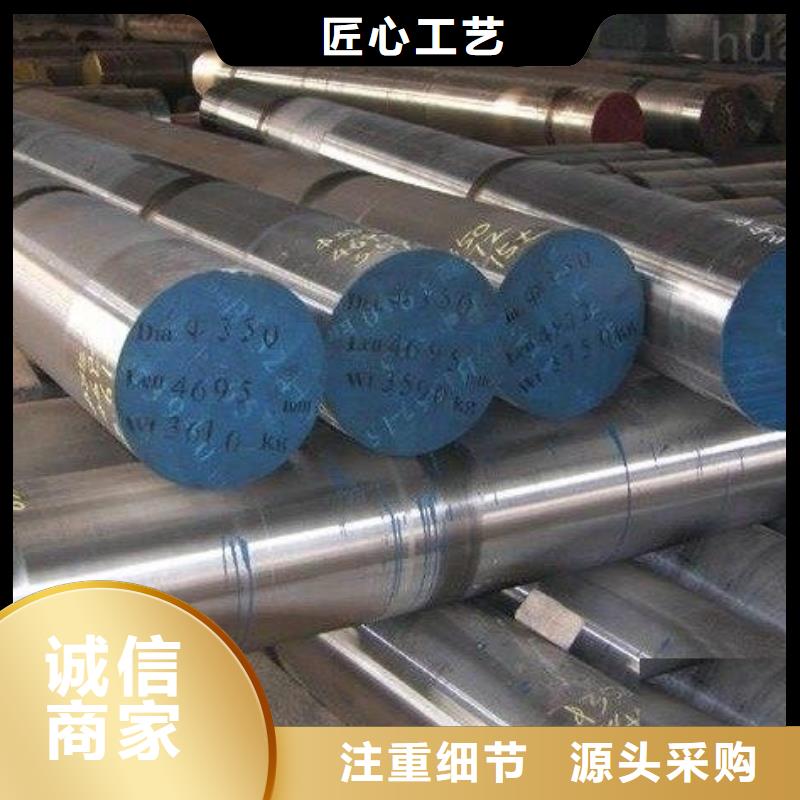
主营材质:10#圆钢、20#、35#圆钢、45#、20G、40Cr圆钢、20Cr圆钢、16Mn-45Mn、27SiMn圆钢、Cr5Mo、12CrMo(T12)、12Cr1MoVG、10CrMo910、Q345B、Q345C、Q345D、Q235B、P91圆钢、P92圆钢、P22圆钢、12Cr1Mov圆钢、15CrMo圆钢、Cr5Mo圆钢、Cr9Mo圆钢 、35CrMo、40CrMo等。
公司同时经营弹簧钢、轴承钢、高速钢、齿轮钢、不锈钢,为机械、石油、化工、纺织印染、冶金、食品等行业提供各种规格的普炭钢、不锈钢、合金钢等零部件。 本公司在经营品种和经营规模不断扩大的同时,坚持以客户为中心,为广大用户提供更好的服务。 12Cr1MoVR钢板。


40cr圆钢焊接工艺:
根据40Cr圆钢的焊接特点及其技术要求,做好以下几点。
1、预热与点固焊。
用大号气焊枪对焊接位置预热,但预热温度不宜过高,大约200。C即可。然后用≠3.2结507电焊条,焊接电流100A进行点固焊,焊点要长一些。
2、采用多层、多道焊法,以减缓焊缝及热影响区的冷却速度,防止产生淬硬组织。
3、采用短弧焊,焊条作小划圈摆动。收弧要慢,弧坑要填满,每焊完一遍要认真清理焊渣。检查确无气孔、裂纹、夹渣等缺陷后,再焊接下一道。
4、每层焊道接头之间要错开30mm以上。整个施焊过程均为连续焊接,不得中断,表面焊缝不得咬肉,要高出主轴平面2~3mm,以保证加工后的使用强度和光洁度。
40cr圆钢焊接注意事项:
1、焊接时不要在主轴焊口外侧乱引弧和熄弧。
2、焊接场所要在室内,不要在风口处焊接。
3、焊后立即用大号气焊枪把焊口温度加热到400℃以上,再随室温冷却。然后划线找正,在机床上按原尺寸加工。
