





以下是我们上传的钢板_合金管品质过硬实拍视频,您可以点击观看。
以下是:山东枣庄钢板_合金管品质过硬的图文介绍


切割:可用等离子切割、碳弧、砂轮锯将大面积双金属复合衬板割成所需要的形状。(为了减少双金属复合衬板时所产生的冷裂纹),双金属复合衬板切割时要进行预热。双金属复合衬板越厚硬度越高,相应预热温度就越高。预热温度不要超过200。
打孔:根据双金属复合衬板硬度选择钻头,高速合金钻头,双金属复合衬板的机加工:双金属复合衬板具有良好的切削及剪切性能。常用工具材质为高速钢或硬质合金钢,打磨需用碳化物表面工具。国产双金属复合衬板可用任何普通电弧焊方法,就可将其焊接在普通结构钢上。
焊条的选择:低强度焊接金属(焊接金属屈服强度低于母体材料屈服强度)< 等强度焊接金属(焊接金属等于母体材料屈服强度)高强度焊接金属(焊接金属屈服强度大于母体屈服强度)选择低强度焊料与选择高强度焊料(屈服强度大于500)相比所具有的优势:焊接金属韧性大、焊接接头延伸性好、发生裂纹的可能性小。
打孔:根据双金属复合衬板硬度选择钻头,高速合金钻头,双金属复合衬板的机加工:双金属复合衬板具有良好的切削及剪切性能。常用工具材质为高速钢或硬质合金钢,打磨需用碳化物表面工具。国产双金属复合衬板可用任何普通电弧焊方法,就可将其焊接在普通结构钢上。
焊条的选择:低强度焊接金属(焊接金属屈服强度低于母体材料屈服强度)< 等强度焊接金属(焊接金属等于母体材料屈服强度)高强度焊接金属(焊接金属屈服强度大于母体屈服强度)选择低强度焊料与选择高强度焊料(屈服强度大于500)相比所具有的优势:焊接金属韧性大、焊接接头延伸性好、发生裂纹的可能性小。
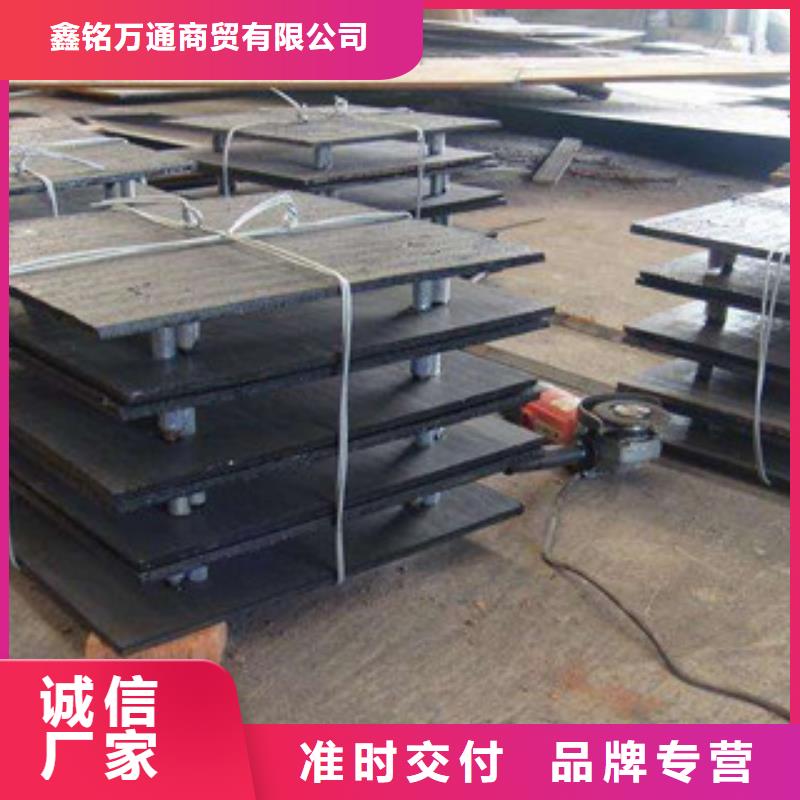


为了保证高硬度双金属复合耐磨钢板原有的综合性能,应对基层、过渡层和复层分别进行焊接。高硬度双金属复合耐磨钢板焊接时,应注意以下几点:
(1)严格按照图样、焊接工艺和有关标准施焊。
(2)遵循先焊接基层,再焊接过渡层, 焊接复层的焊接顺序。
(3)基层的焊接,应严防基层焊缝熔化到不锈钢的过渡层甚至复层焊缝,以免少量高铬、高镍的高硬度双金属复合耐磨钢板成分稀释到碳素钢焊缝中形成马氏体组织而发生硬化。在不锈钢一侧的基层焊缝尽量采用无飞溅的焊接方法(例如埋弧焊、非熔化极氩弧焊等),因为碳素钢的飞溅会在复层表面造成锈蚀。


(4)严防碳钢或低合金钢焊条焊接在高硬度双金属复合耐磨钢板上或过渡层焊条焊在复层面上。
(5)焊接过渡层时,为减小稀释率,在保证焊透的条件下,应尽可能采用小直径焊条,高硬度双金属复合耐磨钢板并采用小规范反极性进行直道焊,以降低基层对过渡层焊缝的稀释。
(6)焊接的关键是提高焊缝一次合格率,减少返修次数。因为焊接接头的高硬度双金属复合耐磨钢板组织和性能十分不均匀,焊缝返修时经常产生热裂纹。
(7)不锈钢设备接触介质的一面焊缝应尽可能 焊接。
(8)严格控制不锈钢表面机械损伤和飞溅物。


山东枣庄本地合金矩形管、枣庄本地螺旋管厂家直销,库存充足,规格齐全,欢迎来电咨询,价格有优惠,诚信至上,满足你的需求是鑫铭万通商贸(枣庄市分公司)不懈的追求!

